客户要什么
某消费电子组装厂,2024 年 6 月起需要一套单工位锁付方案。要求四条:
- 用智能电批,带扫码功能
- 配工控电脑和上位机操作软件
- 整体能移动,不是固定在一条产线上
- 使用过程中防漏锁、防滑牙、防浮高
第四条是关键。滑牙是螺纹打花,浮高是螺丝没压到位,两个是不同的缺陷,但都出在"这一颗到底打没打到位"上,靠人眼看不住。
方案:把一整套系统装进一台柜子
常规做法是控制器装电箱、工控机摆桌面、线束拖一地。这套方案反过来——做一个整体的钣金柜,把控制器、全部线束、工控电脑一起收进柜内,整柜可移动,推到哪个工位就在哪个工位干活。
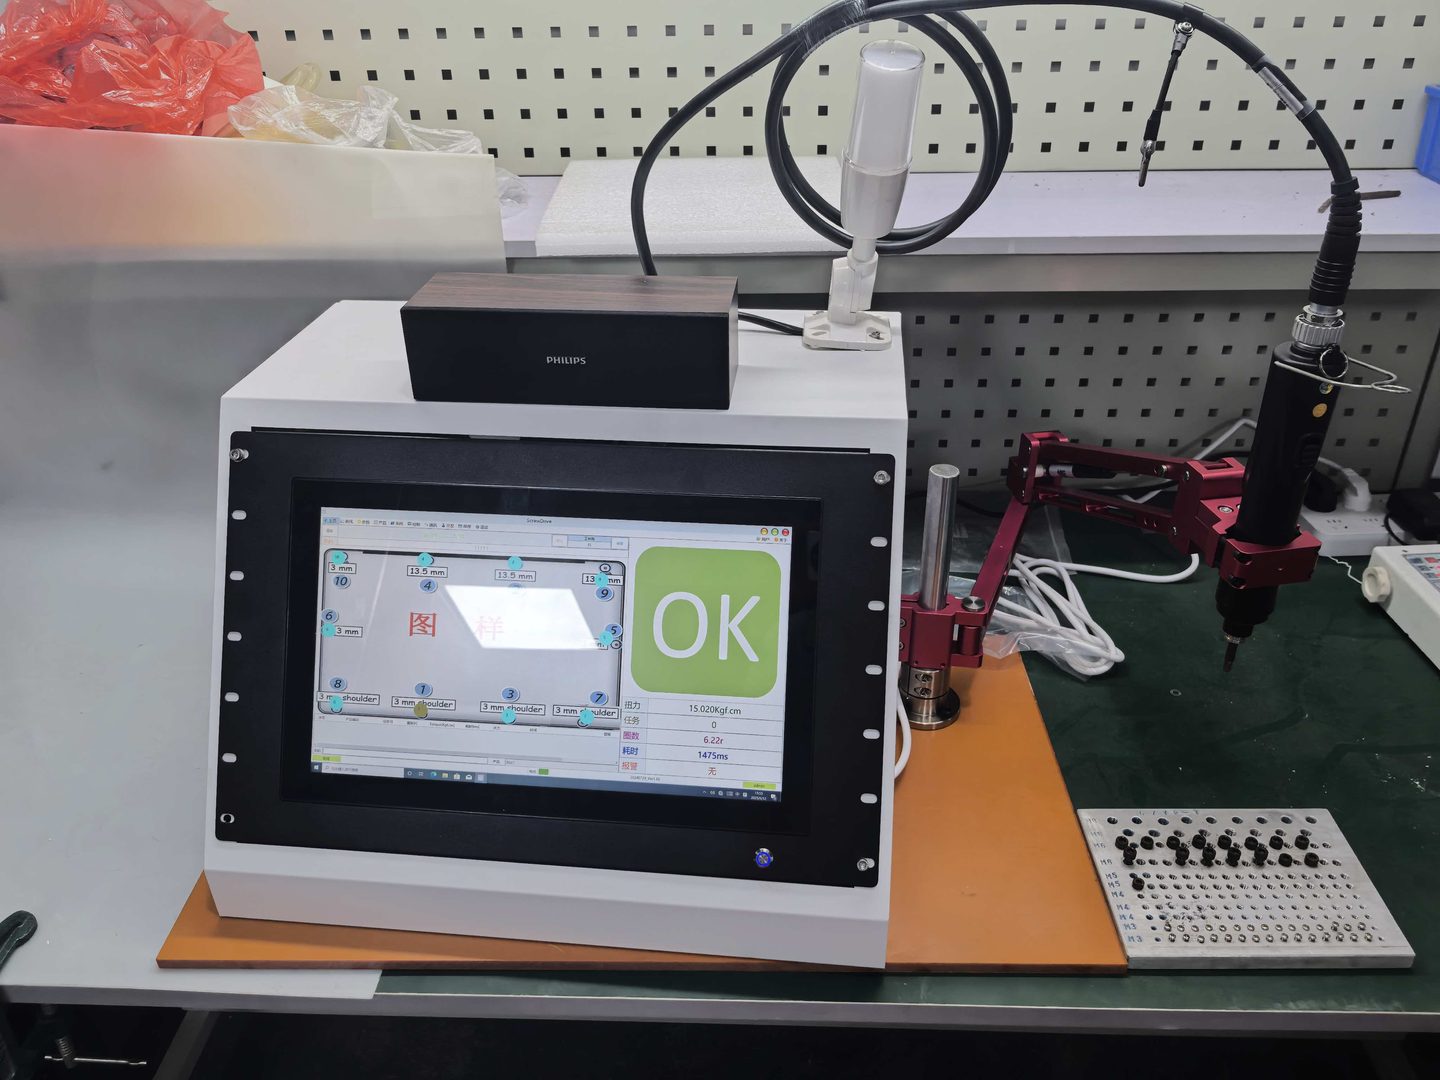
柜体前面板直接嵌了触摸屏,作业时不用另接显示器;屏上是产品当前工单的螺丝点位图和实时判定,打一颗更新一颗。
好处是三个:
- 移动不掉配置:所有连接都在柜内固定好,推走再推回来不用重新接线、不用重新调试
- 现场干净:没有拖地的线束,工位通道不占位
- 扫码即绑定:扫码枪扫产品条码,当前锁付记录直接挂到这个产品上,不用人工登记
2025 年 11 月加的一道锁:治具联锁
原方案是"人扫码,电批就能打"。这留下一个口子:产品没放稳、或者根本没放,人扫了码照样能扣扳机。
于是加了治具联动:治具先感应到产品在位,才发出允许信号;电批收到这个信号才能启动。产品没放进治具,电批不响应。
这一改把"防漏锁"从"记录层面"推到了"物理层面"——不是事后查出来漏了,是根本漏不了。
配置
| 环节 | 配置 |
|---|---|
| 集成 | 整体钣金柜,控制器、线束、工控电脑内置 |
| 移动 | 整柜可推行,到位即用,无需重新接线 |
| 识别 | 扫码枪绑定产品,锁付记录随产品走 |
| 联锁 | 治具感应产品在位,电批收到信号才允许启动(2025 年 11 月起) |
| 防错 | 防漏锁、防滑牙、防浮高 |
适合什么场景
工位不固定、或者同一套设备要在几条线之间调度的场合。上整线 MES 改造成本高、周期长,先把单工位做成"能推着走的标准化单元",是更轻的一步。
同一客户 2025 年 7 月又上了 14 工位的整线 MES 管控方案,两套方案的关系可以对照着看。